


 English
 русский
Một kỹ sư nhà máy đã từng hỏi tại sao khớp nối máy bơm của anh ấy cứ làm hỏng các bộ đĩa mặc dù các trục được căn chỉnh trong khoảng 0,05 mm. Khớp nối đã được chọn chỉ dựa trên mô-men xoắn. Không ai tính đến lực đẩy dọc trục được tạo ra khi cụm đĩa bị lệch do sự tăng trưởng nhiệt của máy bơm và tải trọng tuần hoàn đang dần làm mòn các lớp mỏng ở vòng tròn bu lông. Thiết kế khớp nối đĩa là nguyên tắc cân bằng độ cứng xoắn, khả năng điều chỉnh sai lệch và phục hồi lực so với vỏ vận hành thực. Có được sự cân bằng phù hợp và khớp nối sẽ trở thành một bộ phận vừa vặn; làm sai và nó trở thành nguồn gây ra thời gian chết định kỳ.
Thiết kế khớp nối đĩa phải mang lại điều gì
Khớp nối đĩa truyền mô-men xoắn thông qua các lớp thép không gỉ mỏng được sắp xếp thành từng gói. Công việc thiết kế bắt đầu với ba yêu cầu có thể đo lường được:
- Truyền mô-men xoắn định mức với độ cứng xoắn cao và độ phản ứng bằng không.
- Chứa độ lệch song song, độ lệch góc và độ lệch kết hợp trong giới hạn xác định.
- Hấp thụ chuyển động dọc trục (phao cuối) trong khi vẫn giữ phản lực lên ổ trục dẫn động và ổ trục bị dẫn động trong giá trị chấp nhận được.
Hai yêu cầu đầu tiên thường rõ ràng. Thứ ba là cách phân biệt những thiết kế tốt với những thiết kế có vấn đề. Mỗi bộ đĩa có độ cứng dọc trục và uốn hữu hạn, và khi khớp nối bị lệch, nó sẽ tạo ra lực phục hồi. Những lực đó truyền trực tiếp vào các ổ trục và vòng đệm của máy được kết nối. Một thiết kế tối đa hóa công suất mô-men xoắn bằng cách xếp chồng nhiều lớp hơn cũng sẽ trở nên cứng hơn khi uốn và tải trọng ổ trục cũng tăng theo.
| Đầu vào thiết kế | Tại sao nó quan trọng |
|---|---|
| Mô-men xoắn định mức và cực đại | Xác định kích thước gói đĩa, số lượng lớp ghép và đường kính bu lông. |
| Tốc độ vận hành | Đặt mức chất lượng cân bằng và, đối với tốc độ cao, giới hạn tốc độ tới hạn. |
| Độ lệch song song | Điều khiển đường kính gói đĩa và lựa chọn cấu hình vỏ sò. |
| Độ lệch góc | Giới hạn số lượng và độ dày của lớp ghép. |
| Chuyển động nhiệt dọc trục | Xác định yêu cầu về độ cứng dọc trục và chiều dài miếng đệm. |
| Phản lực mang cho phép | Hạn chế lực phục hồi và do đó hạn chế tổng độ dày của ngăn xếp. |
Hình học gói đĩa: Mặt thẳng và hình vỏ sò
Hình dạng của mỗi lớp cán sẽ kiểm soát mức độ lan truyền ứng suất qua gói khi chịu tải. Hai hình học thống trị thực hành công nghiệp.
Các gói đĩa có mặt thẳng có đường viền chắc chắn giữa vòng tròn bu lông bên trong và bên ngoài. Chúng cung cấp mật độ mô-men xoắn cao nhất cho một đường bao nhất định và sản xuất tương đối rẻ tiền. Nhược điểm của chúng là ứng suất tập trung xung quanh các lỗ bu lông, điều này hạn chế mức độ lệch góc mà gói có thể hấp thụ mà không bị hư hại do mỏi.
Các gói đĩa hình vỏ sò hoặc định hình sẽ loại bỏ vật liệu giữa các bu lông liền kề, tạo ra đường viền cong. Cấu hình này phân bổ ứng suất trên một diện tích rộng hơn và cho phép độ lệch góc lớn hơn ở cùng mức ứng suất theo chu kỳ. Sự đánh đổi là công suất mô-men xoắn thấp hơn một chút cho cùng một đường kính, đó là lý do tại sao gói vỏ sò chiếm ưu thế trong các ứng dụng máy bơm, máy nén và thiết bị quay khác, nơi khả năng điều chỉnh sai lệch quan trọng hơn độ nén tuyệt đối.
Đối với các bộ truyền động công nghiệp thông thường, khớp nối đĩa kiểu vỏ sò với trục hợp kim nhôm và cố định kiểu kẹp mang lại sự cân bằng thực tế về khả năng điều chỉnh sai lệch, độ cứng xoắn và độ nén.
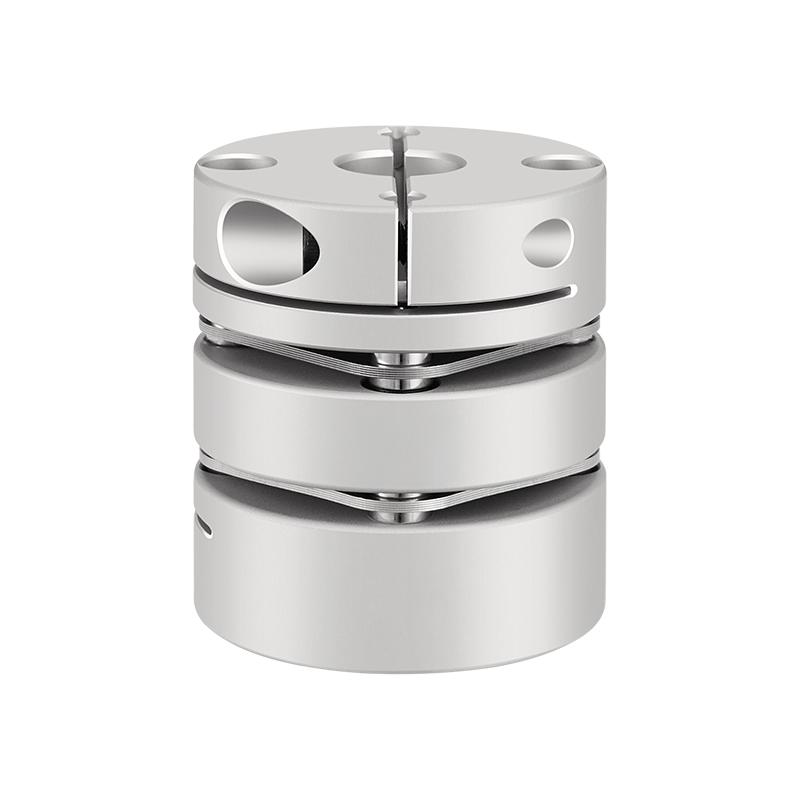 Khớp nối màng hợp kim nhôm RSK-CPL với đĩa thép không gỉ 304 Khớp nối kiểu kẹp này sử dụng trục hợp kim nhôm và màng chắn bằng thép không gỉ 304, mang lại quán tính thấp và độ cứng xoắn cao cho các ứng dụng động cơ bước và servo chính xác. Xem sản phẩm →
Độ dày vật liệu và cán
Việc lựa chọn vật liệu đĩa được quyết định bởi khả năng chống ăn mòn, nhiệt độ và độ bền mỏi. Thép không gỉ được làm cứng bằng kết tủa là lựa chọn mặc định vì chúng kết hợp độ bền năng suất cao với khả năng chống ăn mòn tốt và hoạt động ổn định ở nhiệt độ lên tới khoảng 300°C. Đối với môi trường chứa nhiều muối hoặc có tính ăn mòn hóa học, các loại không gỉ có hợp kim cao hơn sẽ giảm nguy cơ rỗ và nứt ăn mòn do ứng suất, trong khi gói thép 45 màu đen với lớp hoàn thiện chống ăn mòn là nền tảng thiết thực cho các cơ sở công nghiệp khô hơn.
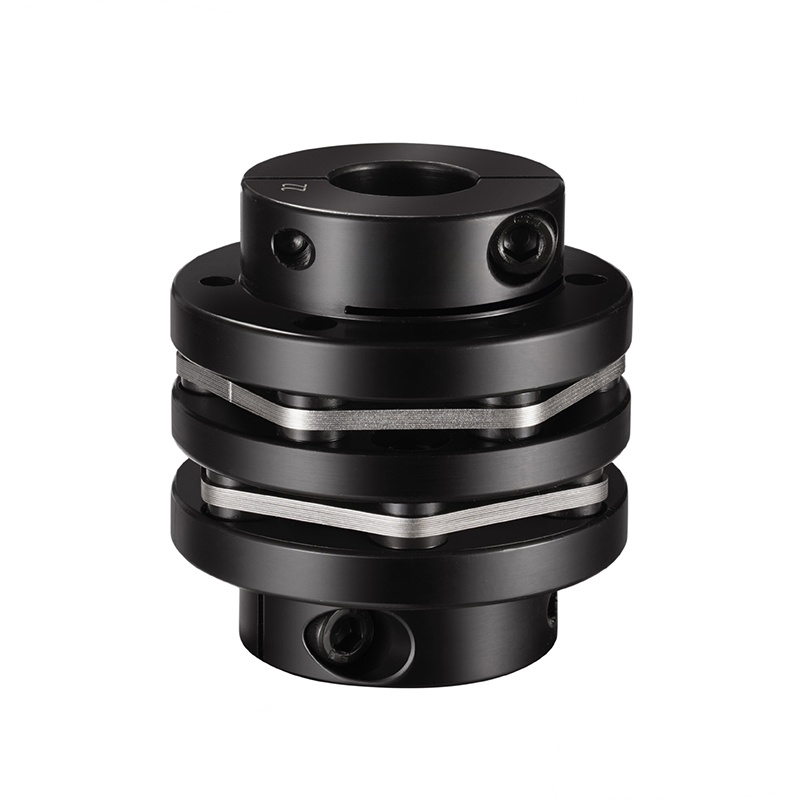 RSK-CPNLT 45# Khớp nối màng đôi có bước bằng thép với lớp hoàn thiện đen Với trục thép 45# có khóa và màng ngăn bằng thép không gỉ 304, khớp nối kẹp này mang lại khả năng truyền mô-men xoắn lớn và khả năng chống ăn mòn cho các bộ truyền động công nghiệp đòi hỏi khắt khe. Xem sản phẩm →
Độ dày cán là một đòn bẩy thiết kế trực tiếp. Các tấm mỏng tạo ra lực phục hồi thấp hơn đối với một độ võng nhất định, giúp bảo vệ vòng bi, nhưng chúng cung cấp khả năng chịu tải dọc trục trên mỗi gói ít hơn. Các tấm dày hơn mang nhiều mô-men xoắn và tải trọng dọc trục hơn nhưng làm cho gói cứng hơn theo cả hướng uốn và hướng trục. Hầu hết các thiết kế đều sử dụng một chồng các tấm mỏng giống hệt nhau thay vì một tấm dày chính xác vì ngăn xếp nhiều lớp tách khả năng chịu tải khỏi tính linh hoạt: việc thêm các lớp mỏng sẽ tăng công suất mô-men xoắn mà không làm tăng độ cứng uốn của bất kỳ phần tử đơn lẻ nào.
Mối nối bắt vít và căng trước
Mô-men xoắn được truyền giữa các vòng tròn bu lông bên trong và bên ngoài thông qua lực kẹp của bu lông. Trong mối nối được thiết kế chính xác, ma sát giữa các lớp sẽ chịu tải; bản thân các bu lông không hoạt động khi bị cắt. Đây là lý do tại sao quy trình thắt chặt và kiểm soát tải trước là một phần của thiết kế chứ không phải là việc phải suy nghĩ lại.
Căng trước đề cập đến việc cố ý căng các bu lông của bộ đĩa đến mức tải trước được chỉ định. Nếu lực kẹp quá thấp, các lớp mỏng sẽ trượt vào nhau mỗi khi tải trọng đảo chiều, tạo ra hiện tượng mài mòn ở các lỗ bu lông. Lo lắng là dạng lỗi khớp nối đĩa phổ biến nhất tại hiện trường và hầu như luôn có nguyên nhân do tải trước không đủ hoặc không nhất quán hoặc do vòng đệm cứng bị thiếu dưới đầu bu lông.
Mối nối bu lông được thiết kế tốt sử dụng lực căng bu lông được kiểm soát, vòng đệm hoặc vòng đệm cứng và lớp hoàn thiện bề mặt chống trượt vi mô. Khi khớp nối được lắp ráp mà không có những chi tiết này, mục đích thiết kế của bộ đĩa sẽ bị ảnh hưởng ngay từ ngày đầu tiên.
Độ cứng xoắn và lực phục hồi: Sự đánh đổi để bảo vệ máy móc
Đặc điểm xác định của thiết kế khớp nối đĩa là sự kết hợp giữa độ cứng xoắn cao theo hướng quay với độ cứng uốn thấp trong mặt phẳng lệch. Điều này cho phép truyền mô-men xoắn mà không cần cuộn dây trong khi vẫn chấp nhận chuyển vị của trục.
Lực phục hồi là lực ngang hoặc lực dọc trục được tạo ra khi các gói đĩa bị lệch khỏi vị trí trung lập của chúng. Lực phục hồi thấp hơn sẽ tăng tuổi thọ ổ trục và vòng đệm vì máy không phải chịu tải trọng bên cố định. Do đó, các nhà thiết kế hướng đến những lớp mỏng thực tế nhất và đường kính gói nhỏ nhất mà vẫn đáp ứng được yêu cầu về mô-men xoắn và tốc độ.
Mặc dù mỗi ổ trục đều có tải trọng hướng tâm cho phép riêng, nhưng một tiêu chuẩn hữu ích là giữ lực phục hồi tối đa của khớp nối dưới mức định mức liên tục của ổ trục một khoảng rộng. Việc đạt đến giới hạn đó dễ dàng một cách đáng ngạc nhiên khi các nhà thiết kế thêm các lớp mỏng để theo đuổi công suất mô-men xoắn mà không cần xem lại cách tính độ cứng.
Khớp nối đĩa và khớp nối bánh răng: Ưu tiên thiết kế khi so sánh
Khớp nối đĩa và khớp nối bánh răng có những cách tiếp cận khác nhau đối với độ lệch và các ưu tiên thiết kế tương ứng cũng khác nhau. Các khớp nối bánh răng truyền mô-men xoắn qua các răng bánh răng có vương miện cho phép trượt tương đối giữa trục và ống bọc; chúng xử lý mô-men xoắn lớn trong vỏ bọc nhỏ gọn và chịu được độ lệch đáng kể, nhưng chúng cần được bôi trơn và vết xước ở sườn răng vẫn là mối quan tâm bảo trì lâu dài. Khớp nối đĩa sử dụng các phần tử kim loại linh hoạt khi uốn và không có bộ phận trượt nên chúng chạy mà không cần bôi trơn và tạo ra lực phục hồi thấp hơn nhiều.
| đặc trưng | Khớp nối đĩa | Khớp nối bánh răng |
|---|---|---|
| Bôi trơn | Không cần thiết | Dầu mỡ hoặc dầu cần thiết |
| Lực phục hồi | Thấp đến trung bình | Trung bình đến cao |
| Khả năng sai lệch | Góc cạnh tốt, hạn chế song song | Góc lớn và song song |
| Mật độ mô-men xoắn | Trung bình | Cao |
| Phản ứng dữ dội | số không | Tối thiểu nhưng hiện tại |
Trong đó mật độ mô-men xoắn cao và độ lệch lớn là yêu cầu chủ yếu, khớp nối bánh răng vẫn là lựa chọn thông thường và nguyên lý hoạt động của khớp nối bánh răng tang trống giải thích lý do tại sao chúng tiếp tục thống trị các bộ truyền động máy nghiền nặng. Nhưng khi độ chính xác, hoạt động sạch sẽ và tải trọng vòng bi thấp quan trọng hơn mật độ mô-men xoắn tuyệt đối thì thiết kế khớp nối đĩa là ứng cử viên sáng giá hơn.
Thiết kế khớp nối đĩa tùy chỉnh và tốc độ cao
Dịch vụ tốc độ cao đưa ra một loạt các ràng buộc khác. Ở tốc độ vận hành trên khoảng 3.600 vòng/phút, sự mất cân bằng của khớp nối trực tiếp kích thích các chế độ rôto bên và nhà thiết kế phải xác minh rằng tốc độ chạy của khớp nối không trùng với tốc độ tới hạn của hệ thống rôto. Các cấp chất lượng cân bằng được quy định theo tiêu chuẩn ISO 1940-1 và đối với các khớp nối hoạt động ở tốc độ 10.000 vòng/phút trở lên, thường cần phải có cân bằng nhiều mặt phẳng.
Tổn thất do gió và lực cản khí động học trên bề mặt bên ngoài cũng tăng theo tốc độ, đó là lý do tại sao các khớp nối đĩa tốc độ cao được gia công với biên dạng nhẵn và không có ốc vít nhô ra. Vị trí trục của miếng đệm, độ dày màng ngăn và độ cứng uốn giữa hai gói đều ảnh hưởng đến tần số tự nhiên ngang của hệ thống.
Thiết kế tùy chỉnh là phổ biến trong phạm vi này. Các khớp nối bệ thử nghiệm, máy tua-bin và bộ dẫn động quạt gió tốc độ cao thường yêu cầu các lỗ trung tâm, trục bậc hoặc đĩa phanh không đạt tiêu chuẩn được tích hợp vào thân khớp nối. Nhà sản xuất kiểm soát toàn bộ quy trình thiết kế và gia công có thể điều chỉnh hình dạng của bộ đĩa và cấu hình trục mà không ảnh hưởng đến thông số kỹ thuật của cân.
Danh sách kiểm tra đánh giá thiết kế khớp nối đĩa thực tế
Trước khi thiết kế khớp nối đĩa được hoàn thiện, cần kiểm tra các điểm sau dựa trên dữ liệu máy thực tế thay vì giả định từ phân loại nhiệm vụ chung.
- Mô-men xoắn: xác nhận cả mô-men xoắn liên tục và mô-men xoắn cực đại trong trường hợp xấu nhất, bao gồm cả tình trạng khởi động và kẹt xe.
- Độ lệch: đo độ lệch được cài đặt thực tế, không phải mức tối đa trong danh mục; biên độ thiết kế biến mất nhanh chóng khi cả độ lệch song song và góc cạnh đều hoạt động cùng một lúc.
- Chuyển động dọc trục: bao gồm sự tăng trưởng nhiệt và chuyển động dọc trục bất kỳ của máy được dẫn động; độ cứng dọc trục của bộ đĩa chuyển đổi chuyển động này thành lực đẩy.
- Lực phục hồi: so sánh lực phục hồi được tính toán với tải trọng hướng tâm cho phép của nhà sản xuất vòng bi.
- Tốc độ: xác minh cấp chất lượng cân bằng và kiểm tra để đảm bảo không có tốc độ tới hạn ngang nào nằm trong phạm vi hoạt động.
- Môi trường: đánh giá phạm vi nhiệt độ, độ ẩm, mức độ tiếp xúc với hóa chất và liệu có cần thiết kế hoàn toàn bằng kim loại cho ATEX hoặc nhiệm vụ tương tự hay không.
- Lắp đặt: xác nhận rằng các bu lông, vòng đệm và dụng cụ siết chặt đã được chỉ định, vì tải trước có tính quyết định đối với khả năng chống mài mòn.
Thiết kế khớp nối đĩa không chỉ đơn giản là tính toán mô-men xoắn. Những thiết kế tốt nhất là những thiết kế mà lực phục hồi, khả năng điều chỉnh sai lệch và tuổi thọ mỏi của các lớp mỏng đều được tính toán dựa trên các điều kiện vận hành thực tế, bởi vì khớp nối không bao giờ hỏng là khớp nối được thiết kế cho hệ thống, không phải cho danh mục.
 Previous


